时间:2026-09-18 访问量:600
对于手板模型来说,CNC加工是目前应用最广泛的减材制造方式之一。它的成品精度高、表面质量好,还能使用接近最终产品的工程塑料或金属材料,因此在新产品开发阶段备受青睐。但很多客户在询价或技术沟通时,常常只关注“能不能做”,而忽略了“怎么编程才合理”。编程思路直接决定了手板的加工效率、尺寸精度、表面效果乃至最终成本。下面我将从实际经验出发,系统梳理CNC手板编程的核心逻辑,帮助您快速建立判断框架。
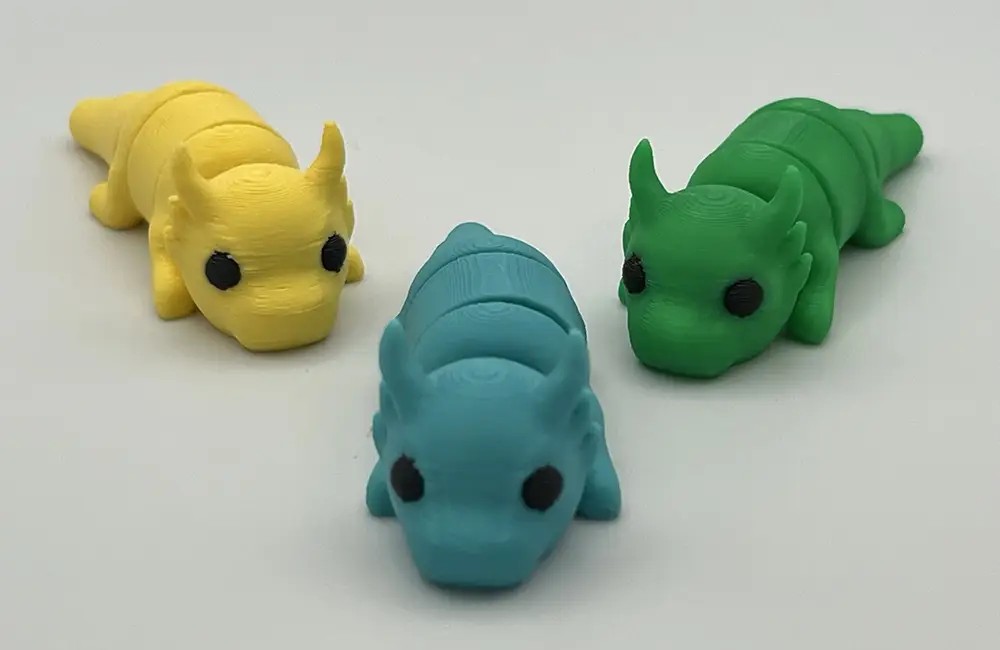
CNC手板编程的本质,是把设计好的3D模型(通常是STP或IGES格式)转化为机床可以识别的G代码。这个过程并非简单的“导入-生成刀路”,而是需要经过一系列决策。
编程人员会分析模型的几何特征:哪些面是外观面、哪些是装配面、哪些是曲面、哪些是直角或深腔。外观面通常需要精铣,要求刀具路径密集、步距小;装配面则要保证尺寸公差,可能需要留余量后再精加工。接下来是毛坯设计——根据零件形状和装夹方式,确定毛坯尺寸和夹持位。手板通常是单件或小批量,毛坯往往采用标准板材或棒料,因此编程时要考虑如何用最少的装夹次数完成尽可能多的特征。
然后是刀具选择。CNC手板常用的刀具有平底刀、球头刀、圆鼻刀等。平底刀适合加工平面和直壁,球头刀用于曲面精加工,圆鼻刀则兼顾效率和表面质量。编程时通常遵循“大刀开粗、小刀清角、球刀精面”的原则。开粗阶段追求材料去除率,会采用较大的切削深度和进给;精加工阶段则要控制残余高度,保证表面粗糙度达标。
最后是刀路策略。2D刀路适合规则轮廓和孔位,3D曲面则常用等高加工、平行加工或放射加工。对于复杂曲面,编程人员还会使用“清根”刀路来处理前一把刀留下的未加工区域。整个编程过程需要在效率与质量之间找到平衡点。
第一,材料适应性强。编程时可以根据材料特性调整切削参数。例如加工ABS时转速可以高一些,进给快一些;加工PMMA(亚克力)则要防止过热导致融胶;加工铝合金要使用切削液并控制排屑。这种灵活性是3D打印难以比拟的,因为3D打印的材料种类相对有限,且性能往往不如工程塑料。
第二,尺寸精度和表面质量可控。通过合理的编程策略,CNC手板可以达到±0.05mm甚至更高的公差,表面粗糙度可控制在Ra1.6以内。对于需要透明效果、高光外观或精密配合的零件,编程时可以通过减小步距、使用球刀精修、增加抛光余量等方式实现。而3D打印的层纹和支撑痕迹往往需要大量后处理。
第三,能加工真正的“最终材料”。很多客户希望手板不仅能看,还要能装、能测、能摔。CNC可以直接用PC、POM、尼龙、铝、铜等材料加工,编程时考虑材料的切削性能即可。这样得到的手板在强度、耐温、耐化学性上更接近量产件,测试数据更有参考价值。
第四,适合大尺寸和厚壁零件。3D打印在大尺寸件上容易翘曲变形,而CNC手板可以通过编程预留加强筋或调整走刀方向来减少变形。对于厚度超过10mm的实体,CNC可以分层去除,内应力控制得更好。
第一,深腔和窄槽加工困难。当零件有很深的型腔或很窄的槽时,刀具长径比会变得很大,刚性急剧下降。编程时不得不降低进给、多次分层,甚至需要定制加长刀具。即便如此,仍然容易产生振纹或断刀。如果腔体深度超过刀具直径的5倍,加工风险会显著上升。
第二,复杂曲面和微小特征效率低。对于包含大量自由曲面、细微纹理或尖锐内角的模型,编程需要生成非常密集的刀路,加工时间可能长达数十小时。而且有些特征(比如0.2mm宽的细缝)在CNC上几乎无法用常规刀具完成。这时编程人员往往会建议客户修改设计,或者改用其他工艺。
第三,装夹次数影响精度。手板编程必须考虑实际装夹。一个零件如果需要五面加工,就要多次翻面,每次翻面都会引入定位误差。虽然可以通过设计专用夹具或留工艺凸台来改善,但编程和加工成本都会增加。对于形状复杂且刚性差的零件,装夹本身就可能造成变形。
第四,编程依赖经验,自动化程度有限。尽管CAM软件越来越智能,但手板编程仍然高度依赖编程人员的经验。不同的编程员对同一模型可能给出完全不同的刀路和参数,导致加工时间和表面质量差异很大。而且手板往往只做一两件,编程时间占总工时的比例可能非常高,这也是为什么手板CNC的单件价格远高于批量生产。
如果您的手板需要以下条件,CNC编程是更合适的选择:零件尺寸在500mm以内,但壁厚较厚或结构较复杂;要求使用ABS、PC、PMMA、POM、尼龙、铝、铜等材料;对外观面有高光、透明或精细纹理要求;需要装配测试或功能测试,公差要求严格;数量在1-50件之间,且不希望开模具。
反之,如果零件有非常复杂的内部流道、极细的格栅、或需要一体化成型的多个活动结构,3D打印可能更合适。如果数量超过100件且结构相对简单,可以考虑硅胶复模或快速注塑。
一个完整的CNC手板编程流程通常包括以下步骤:
1. 模型审查与修复:检查3D数据是否有破面、重叠或零厚度特征,确保模型是实体。
2. 确定加工基准与装夹方案:选择最重要的面作为基准,设计夹具或工艺凸台,尽量减少翻面次数。
3. 毛坯与刀具规划:根据零件尺寸和材料选择毛坯规格,列出所需刀具清单(平底、球头、圆鼻、钻头等)。
4. 开粗刀路:使用大直径刀具快速去除大部分余量,留出0.3-0.5mm的精加工余量。
5. 半精加工:用稍小的刀具均匀余量,为精加工做准备。
6. 精加工刀路:根据曲面曲率选择平行、等高或投影加工,控制步距和残余高度。
7. 清根与细节加工:用小刀具清理角落和窄槽,必要时使用电火花或手工修整。
8. 程序验证与仿真:在CAM软件中模拟刀路,检查过切、碰撞和干涉。
9. 后处理与输出:生成适合机床系统的G代码,并附上刀具清单和装夹说明。
10. 首件试切与调整:实际加工后测量关键尺寸,必要时修改刀路或参数。
如果您正在准备CNC手板项目,建议在编程前就和工程师确认好材料、公差、外观要求和装配关系。提供清晰的3D数据和2D图纸,能显著减少沟通成本和返工风险。记住:好的编程思路不是追求最复杂的刀路,而是用最稳定、最经济的方式实现设计意图。
上一篇:定制cnc手板模型零件
下一篇:手板是CNC好还是3D打印的好

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。