时间:2026-09-25 访问量:332
在硬件产品从图纸走向量产的过程中,手板模型是验证设计、测试功能、展示外观的关键环节。当产品对强度、耐温、导电性或质感有明确要求时,CNC金属手板加工几乎成为绕不开的选择。但很多研发团队和采购人员对这类工厂的能力边界、工艺特点并不完全清楚,容易在报价、交期和品质之间陷入被动。以下从实际制造角度出发,梳理一份相对完整的判断框架。
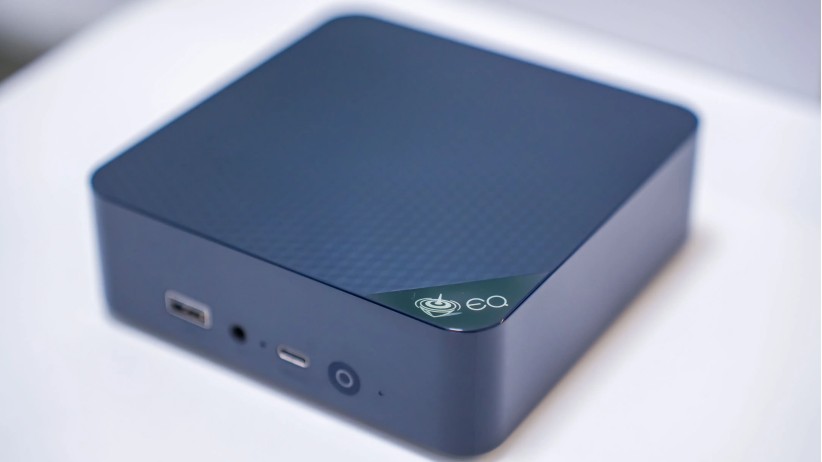
简单说,这类工厂的核心业务是用数控机床对金属板材或块材进行减材加工,做出单件或小批量的金属零件。与钣金、压铸、3D打印金属相比,CNC加工在尺寸精度、表面质量和材料选择上更灵活,特别适合产品开发阶段的结构验证和外观确认。
常见的加工材料包括铝合金(6061、7075)、不锈钢(304、316)、黄铜、紫铜、钛合金等。铝合金因为切削性能好、重量轻、后处理选择多,是手板阶段最常用的金属。不锈钢则多用于需要耐腐蚀或更高结构强度的场景。
1. 精度和一致性可控
好的CNC手板厂一般能做到±0.01mm到±0.05mm的尺寸公差,具体取决于零件结构和材料。对于配合面、孔位、螺纹等关键特征,这个精度足以验证装配关系。多次装夹带来的累积误差,也能通过合理的工艺安排控制在可接受范围内。
2. 材料真实,测试结果可信
手板阶段用真实金属材料加工,得到的重量、强度、导热、导电数据与量产件更接近。比如做散热壳体时,铝合金手板的热测试结果就比塑料件更有参考价值。
3. 表面处理选择丰富
金属手板可以后续做阳极氧化、喷砂、拉丝、电镀、钝化、喷油等处理。外观验证阶段,这些处理能较大程度还原量产质感,帮助评审时做出更准确的判断。
4. 小批量灵活,无需开模
CNC加工不需要模具费用,几件到几十件都能做。对于还没定型的项目,这意味着设计变更时只需改程序,不用承担模具报废的风险。
1. 单件成本偏高
CNC加工是逐件切削,材料利用率低,编程和装夹时间分摊到单件上,导致单价明显高于批量压铸或注塑。如果零件结构复杂、需要五轴联动或多工序装夹,成本还会进一步上升。
2. 交期受结构和排产影响
简单零件三到五天可以出货,但复杂件、薄壁件、深腔件可能需要七到十五天甚至更久。如果工厂同时接了大量订单,排产紧张时交期弹性会变小。因此询价时最好确认“从确认图纸到出货”的完整周期,而不是只听“加工时间”。
3. 不是所有结构都适合
深窄槽、内尖角、超薄壁、复杂内部流道等特征,CNC刀具难以到达或刚性不足,可能无法加工,或者需要拆件后拼接。这种情况下,设计可能需要调整,或者改用其他工艺组合。
4. 表面细节有差异
CNC加工会留下刀纹,即便后续抛光或喷砂,与模具成型的纹理仍有细微差别。对于要求极高外观一致性的产品,手板阶段只能做到“接近”,不能完全等同量产效果。
5. 批量越大,性价比越低
当数量超过一定阈值(通常几十到上百件),CNC的单件成本下降有限,而压铸、锻造或粉末冶金等工艺的单位成本会快速摊薄。因此CNC金属手板更适合验证和小批量试产,而非大规模量产。
看设备与工艺匹配度
三轴机床适合大多数简单结构,五轴或车铣复合则能处理复杂曲面和一次装夹成型的零件。先确认工厂是否有对应设备,再谈报价。
看工程支持能力
好的工厂不会只按图加工,而是会主动指出哪些特征难加工、建议如何调整、公差能否放宽。这种沟通能省下大量试错成本。
看品质控制流程
是否有来料检验、首件确认、制程抽检、出货全检?能否提供尺寸报告和材质证明?这些决定了你拿到的零件是否“可追溯”。
看后处理资源
如果外观要求高,优先选有稳定合作表面处理厂的供应商,避免加工和表面处理分开对接导致的交期和品质扯皮。
看报价透明度
报价是否列明材料费、编程费、机时费、后处理费和运费?隐藏费用多的工厂,后期容易产生争议。
1. 提供3D图纸(STEP/IGES)和2D图纸,标注关键公差和外观要求;
2. 工厂评估可制造性,反馈修改建议和报价;
3. 确认报价与交期,支付定金;
4. 工厂编程、备料、加工、后处理;
5. 首件检验(必要时提供检测报告);
6. 出货前确认或视频验货;
7. 收货后复检,如有问题及时沟通返修或补做。
如果项目处于设计验证阶段、需要真实金属性能、数量又不多,CNC金属手板加工是合理且高效的选择。关键在于找到一家愿意在前期沟通工艺、中期控制品质、后期配合调整的工厂,而不是单纯比价。把结构、公差、外观、数量、交期这五个维度先理清楚,再去找对应的供应商,决策会顺畅很多。
上一篇:cnc手板怎么加工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。