时间:2026-10-10 访问量:335
在工业设计与产品开发的初期阶段,设计师和工程师常常面临一个关键问题:如何在不投入昂贵模具费用的情况下,快速获得一个高精度、高强度的实物模型来验证外观、装配和功能。塑料手板与CNC手板正是为解决这一需求而生的两种主流技术路径。它们看似相近,实则工艺逻辑、适用场景和成本结构差异显著。以下从技术原理、优势、局限性以及选择策略四个维度展开分析。

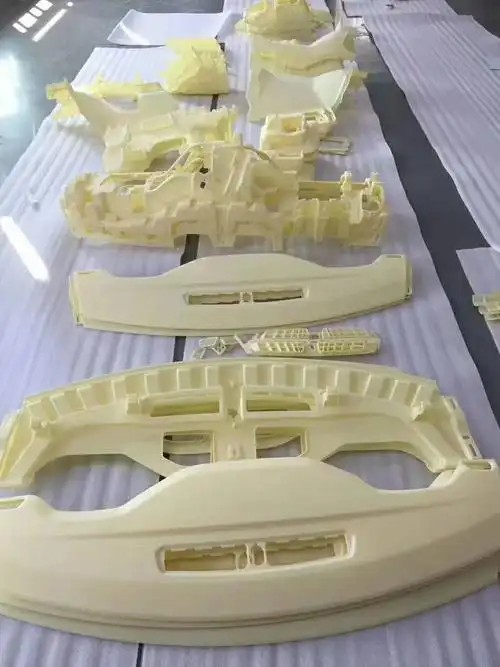
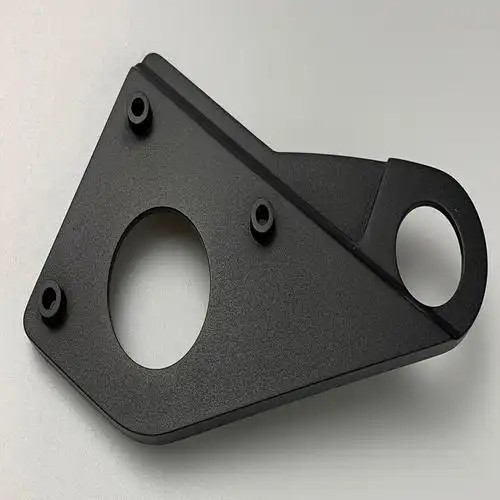
塑料手板是一个宽泛的称呼,泛指以塑料为原材料制作的功能性或外观性原型件。其成型方式多样,包括CNC加工、真空复模、注塑小批量、3D打印等。而CNC手板特指通过计算机数控机床对塑料板材或块材进行减材加工得到的手板。也就是说,CNC手板是塑料手板的一个子集,但因其精度高、表面好、材料真实,常被当作高端塑料手板的代名词。
在行业实践中,当客户说“我要做塑料手板”,默认可能指CNC加工,也可能指真空复模(硅胶模)。资深技术顾问通常会先问清楚:你需要几个件?外观要求是喷油还是本色?是否需要螺纹嵌件?这些答案直接决定该用CNC还是复模。
1. 材料真实性强,力学性能接近量产件
CNC手板直接使用与量产一致的工程塑料板材,如ABS、PC、PMMA、POM、尼龙+玻纤等。加工后材料的密度、韧性、耐温性、介电性能基本不变。相比之下,3D打印(尤其是SLA)使用的光敏树脂在强度、耐候性和长期稳定性上差距明显。对于需要做跌落测试、卡扣疲劳测试或高温环境模拟的产品,CNC手板的数据更有参考价值。
2. 尺寸精度高,表面质量优异
CNC加工精度通常可达±0.05mm,甚至±0.02mm(视机床和材料而定)。配合手工抛光,表面可以做到镜面效果,满足外观评审中对高光、细纹、蚀纹的模拟需求。而3D打印的层纹和真空复模的缩水变形,往往需要更多后处理才能接近CNC的质感。
3. 适合大尺寸与复杂结构的一体加工
对于长度超过500mm的汽车保险杠、医疗设备外壳或无人机机身,CNC可以整体加工,避免拼接。同时,通过五轴联动或多次装夹,也能完成倒扣、深腔、薄壁等结构。真空复模在大尺寸上容易变形,3D打印则受限于成型幅面。
4. 小批量快速响应,无需开钢模
从编程到出货,简单件2-3天,中等复杂件5-7天。对于10件以内的需求,CNC比开简易模或注塑模快得多,且单件成本可控。
1. 单件成本高,材料浪费大
CNC是减材制造,一块厚板掏空后大部分材料变成切屑。对于体积大、结构空的零件,材料成本可能占总成本的40%以上。当需求数量超过20-50件时,CNC的总价会迅速超过真空复模,甚至逼近简易注塑模。
2. 复杂内腔与深槽加工困难
刀具长度和刚性限制了深腔加工。例如一个深度80mm、宽度5mm的窄槽,CNC很难在不振刀的情况下完成。此时需要拆件加工再粘接,但粘接缝会影响强度和外观。3D打印在这一点上有天然优势。
3. 装夹与二次加工引入误差
每个面加工都需要重新装夹,累积误差可能达到0.1mm以上。对于位置度要求极高的孔系或配合面,CNC手板可能需要额外做基准或使用专用夹具,进一步拉高成本。
4. 不适合极软或极脆材料
像TPU、硅胶这类软材料,CNC加工时容易让刀、 melting,表面质量差。而陶瓷、玻璃等脆性材料则可能崩边。此时真空复模或3D打印更合适。
5. 表面处理依赖手工,一致性有限
虽然CNC能加工出平整表面,但喷油、丝印、电镀等后处理仍需人工完成。不同师傅的手感差异会导致批次间颜色或光泽不一致,这对于外观签样是潜在风险。
优先选CNC手板的场景:
- 需要真实材料性能测试(如装配受力、耐化学腐蚀)
- 外观要求高,且需要模拟量产后的高光、细纹或透明效果
- 零件尺寸较大(>300mm)且结构相对开放,便于刀具进入
- 需求数量在1-10件,且对交期敏感(3-5天)
- 需要加工透明件(PC、PMMA)并抛光至光学级
考虑真空复模的场景:
- 需求数量在10-100件,且结构相对简单
- 需要软胶件(TPU、硅胶)或双色效果
- 预算有限,但可接受稍低的尺寸精度(±0.15mm)
考虑3D打印的场景:
- 结构极其复杂,内部流道、点阵、一体铰链
- 需求数量极少(1-3件),且对强度要求不高
- 需要快速验证外形,不追求表面质量
考虑简易注塑或快速模具的场景:
- 需求数量超过100件,且长期需要
- 材料必须与量产一致(如PC/ABS+阻燃)
- 预算允许投入模具费(通常1-5万元)
如果你正面临一个手板项目,建议按以下六步走:
第一步:明确用途
是外观评审、结构装配、功能测试,还是小批量试销?外观评审优先看表面和颜色,结构装配看精度和强度,功能测试看材料真实性和耐久。
第二步:确定数量与交期
1-5件优先CNC;5-20件可对比CNC与复模报价;20-100件复模更有优势;100件以上考虑快速模具。
第三步:检查零件特征
是否有深腔、细长孔、倒扣、透明区域、软胶区域?把这些特征标注出来,与供应商确认CNC是否可加工。
第四步:选择材料
ABS最通用,PC强度高但难加工,PMMA透明但脆,POM耐磨但难粘接,尼龙+玻纤刚性好但易翘曲。如果不确定,让供应商推荐等效材料。
第五步:确认后处理要求
需要喷油、丝印、电镀、拉丝、蚀纹吗?这些工艺会明显影响成本和交期。例如电镀需要先做导电底漆,蚀纹需要先做火花纹或化学蚀纹。
第六步:索要DFM报告与报价明细
专业的CNC手板供应商会提供可制造性分析,指出薄壁、深槽、尖角等风险点,并列出材料费、加工费、后处理费、运费。不要只看总价,拆开看才能判断是否合理。
总结来说,塑料手板CNC手板并非万能,但在高精度、真材料、中大尺寸、小批量快速响应这四个维度上,它仍然是目前最可靠的选择之一。理解它的优势与局限,结合自身项目的数量、精度、预算和交期,你就能做出不后悔的技术决策。如果仍有疑问,最直接的办法是拿一个典型零件,同时向CNC、复模和3D打印三家供应商询价并对比DFM建议——数据会告诉你答案。
上一篇:深圳手板厂怎么选
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。