时间:2026-11-08 访问量:563
在制造业研发与小批量生产的链条中,CNC手板模型扮演着将设计图纸转化为可验证实物的关键角色。望牛墩作为珠三角地区CNC手板加工企业较为集中的区域之一,其相关工厂的技术能力和服务水平参差不齐。本文从设备能力、材料适配、精度控制、交期与成本、局限性以及选择流程等维度,帮助读者系统了解望牛墩CNC手板模型厂的实际情况,为合作决策提供参考。
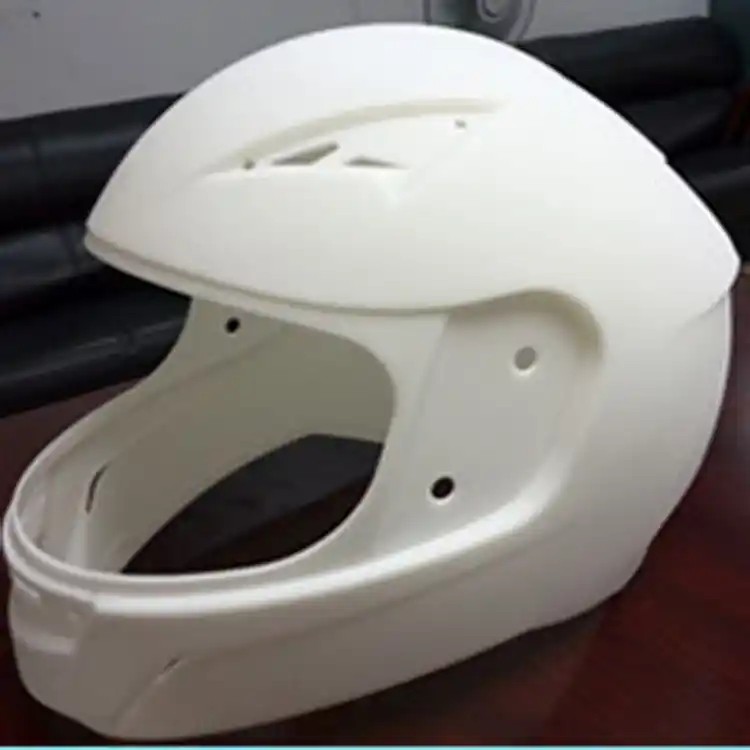
望牛墩多数CNC手板厂以三轴加工中心为基础配置,部分规模较大的工厂配备四轴、五轴设备。三轴设备适合加工结构相对简单、无需多面翻转的零件,加工费用较低;五轴设备则适用于曲面复杂、多面特征集中或深腔结构的零件,可减少装夹次数、降低累积误差。选择时需注意:工厂声称“有五轴”不等于该设备日常用于手板打样,部分工厂五轴设备主要服务批量订单,手板件排产优先级较低。建议在询价阶段明确零件是否需要五轴加工,并要求工厂说明实际排机情况。
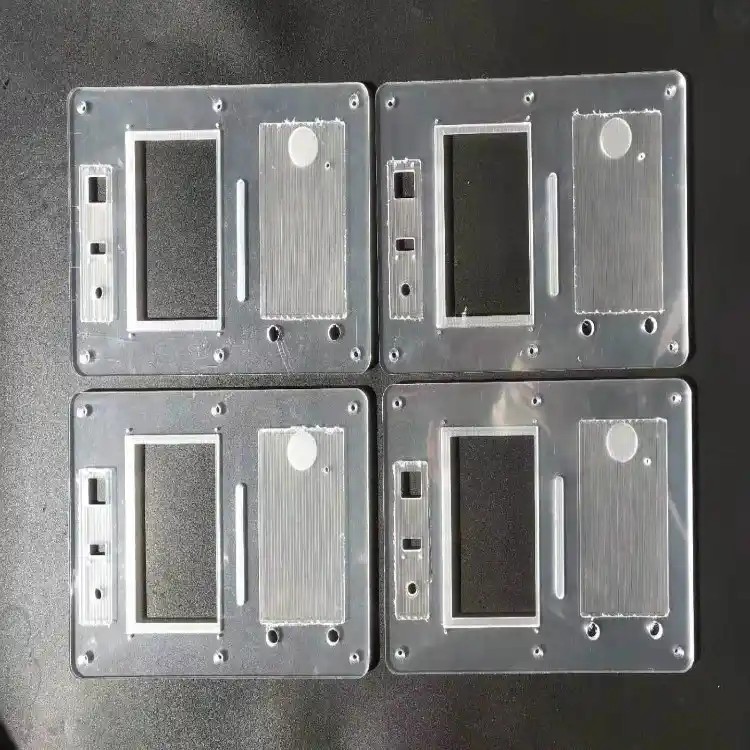
CNC手板的材料选择直接影响验证效果。望牛墩手板厂常见加工材料包括ABS、PC、PMMA、POM、尼龙、铝合金、铜合金等。不同工厂对材料的库存和加工参数积累存在差异:工程塑料类材料(如POM、尼龙)对切削参数和装夹方式要求较高,加工经验不足易出现变形或表面拉伤;铝合金件则需关注工厂是否具备高速切削能力和去应力工艺。建议客户在委托前确认工厂对目标材料是否有实际加工案例,而非仅凭材料清单判断能力。
手板模型的精度直接关系到装配验证的可靠性。望牛墩区域工厂的常规加工精度多在±0.05mm至±0.1mm区间,高精度需求可做到±0.02mm左右,但需相应调整工艺和检测成本。值得关注的是检测环节:部分工厂仅依赖机床自身精度,缺少三次元测量仪、投影仪等独立检测设备,出厂前不做尺寸报告。对于有装配配合要求的零件,建议要求工厂提供关键尺寸检测数据,并确认检测设备是否在校准有效期内。精度承诺应以检测报告为依据,而非口头保证。
望牛墩CNC手板厂的交期通常为3至7个工作日,复杂件或需后处理(如喷油、丝印、阳极氧化)的订单会延长。成本方面,CNC手板报价一般由材料费、加工工时费、编程费和后处理费构成。需注意两点:一是小批量订单的单件成本下降幅度有限,CNC加工的经济性更多体现在结构验证而非量产成本控制;二是低价报价可能对应简化工艺(如减少装夹次数、省略去毛刺工序),客户应在打样前明确工艺标准和验收要求,避免后期返工增加隐性成本。
客观而言,望牛墩CNC手板模型厂也存在明显局限。其一,CNC加工对内部封闭空腔、极细深孔等结构存在工艺盲区,此类特征需评估是否改用3D打印或分件加工;其二,手板表面效果与注塑件存在差异,即便经过打磨喷油,纹理一致性和批次稳定性仍难以完全等同于量产模具件;其三,区域内工厂规模以中小型为主,项目管理能力和工程介入深度有限,客户自身需具备一定的图纸审核和进度跟进能力,不宜将全部工艺决策交由工厂单方判断。
综合以上分析,建议按以下流程推进合作:第一步,明确手板用途(外观验证、结构装配还是功能测试),据此确定材料、精度和后处理要求;第二步,筛选2至3家工厂,重点核查其目标材料的加工案例、检测设备配置及五轴设备的实际使用情况;第三步,提供完整3D图纸和2D关键尺寸标注,要求工厂反馈工艺可行性意见并出具分项报价;第四步,打样前确认验收标准和检测报告要求,首批订单建议控制数量以验证工厂实际交付质量;第五步,收货后按图纸复核关键尺寸和外观,留存检测记录作为后续合作的依据。对于结构复杂或精度要求高的项目,优先选择具备工程介入能力、能主动提出工艺优化建议的工厂,而非单纯比价。望牛墩CNC手板模型厂在珠三角供应链中具备区位和响应速度优势,但合作效果取决于客户对自身需求的清晰界定和对工厂能力的审慎核实。
上一篇:工业手板模型3d打印
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。